多品种共线码垛难题!机器人码垛如何柔性适配不同产品?
发布时间:2026-10-12 文章来源:未知 浏览次数:168
单规格产品的机器人码垛,逻辑相对简单:机器人只需按固定抓取点位与预设程序循环作业,就能稳定完成堆垛。但现实包装产线,大多需要兼容多种产品共线生产,这种场景下,固定单一码垛程序就不再适用。
当不同产品输送至码垛工位,系统首要任务是识别产品型号与包装规格。行业内常通过产线数据、传感器信号或是视觉检测等手段,把产品信息反馈给中控系统,完成产品判定。
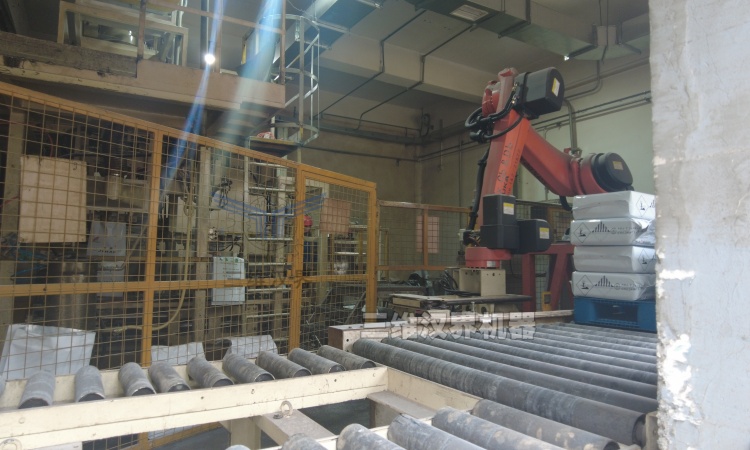
识别确认后,系统自动调取匹配的码垛程序。不同产品每层码放数量、排布方式各不相同,机器人将按照预先存储的垛型执行动作,实现一物一方案。
设计柔性码垛方案,核心难点在于产品本身的差异性。 产品尺寸波动较大时,夹具与抓取点位必须具备自适应能力。尤其袋装物料,除袋体长宽不一,充填后外形也会存在偏差。夹具不仅要保证抓取牢靠,夹持力更要精准可控,防止包装袋挤压破损。
产品重量也是影响垛型设计的关键。较重货品一般放置在垛堆底层,保障整体稳定性;轻重产品混线生产时,还需要结合包装特性规划合理码放次序。
同时,换产效率是多品种共线生产不可忽视的指标。倘若每次换品都要人工大量修改参数,会严重拖慢产能。柔性码垛系统会提前录入各类产品对应的垛型与运行参数,换产时一键切换方案。
当产品品类繁多,还要兼顾托盘、输送线与码垛工位的适配性。前端包装、输送设备和后端码垛单元协同匹配,整条产线才能高效稳定运行。
总而言之,多品种共线生产,无需为每种产品单独配置一台码垛机器人。方案成败,取决于机器人、夹具、控制系统及输送设备能否跟随产品变化灵活调整。前期梳理清楚产品尺寸、重量、包装形式与垛型需求,才能搭建一套适配多品种生产的智能码垛系统。
- 上一篇:安装全自动包装线,这些配套设备千万别忽视
- 下一篇:没有了